 InglêsEN
 FrancêsFR
 AlemãoDE
 PortuguêsPT
 EspanholES
 russoRU
 japonêsJA
 coreanoKO
 árabeAR
 gregoEL
 turcoTR
 italianoIT
 polonêsPL
 hindiHI
 中国CN
.webp)
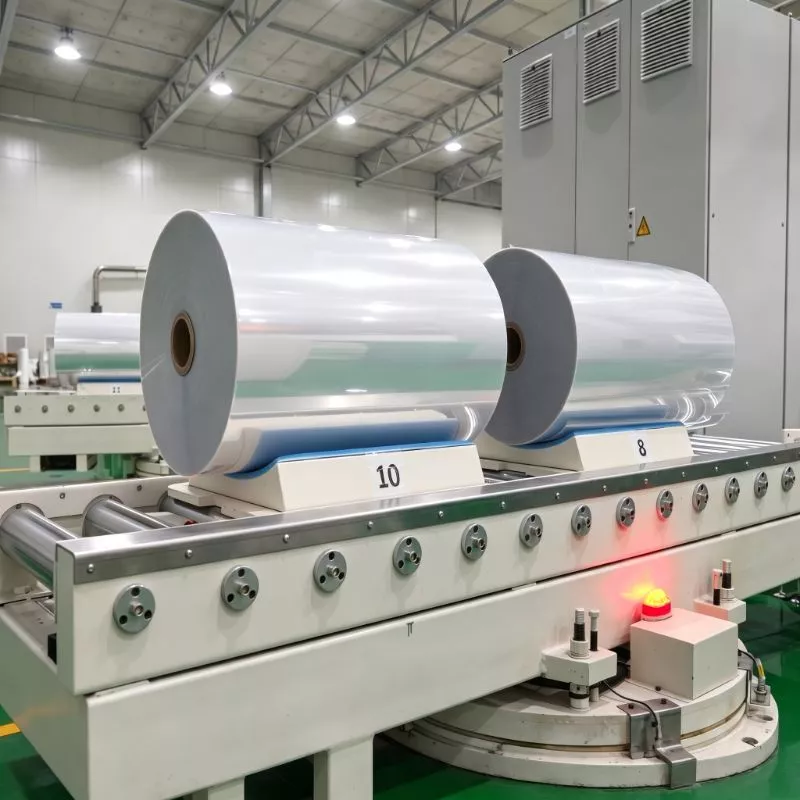
Filme PETG de alta versus média retração: Leia a curva TD/MD antes de selecionar um rolo mestre.
Introdução
Uma manga termoencolhível pode parecer perfeita na prova de impressão e ainda assim apresentar problemas na linha de embalagem. As causas comuns incluem cobertura incompleta nos ombros da embalagem, distorção da imagem, rugas perto da base e tensão excessiva nas transições entre as garrafas. Esses problemas geralmente estão ligados não apenas à qualidade de impressão, mas também a uma incompatibilidade entre o perfil de encolhimento do filme e a geometria da embalagem. Ao comparar um rolo de filme PETG de alta retração com um de média retração, os compradores devem analisar as curvas de retração na direção transversal (TD) e na direção da máquina (MD) antes de aprovar um rolo master.
Filmes PETG termocontráteisSão filmes de tereftalato de polietileno modificados com glicol, projetados para contrair quando aquecidos. Seu desempenho depende da temperatura na qual a contração começa, da quantidade de contração livre em cada direção, da taxa de contração ao longo da faixa de aquecimento e da janela de processo disponível no equipamento do cliente. Um rótulo com "alta contração" não é suficiente para prever o desempenho da linha, e uma "contração média" não significa automaticamente menor qualidade. A escolha certa é o filme cujo comportamento de contração medido corresponda ao recipiente, ao design da manga, à impressão, à costura e às condições do túnel.
Principais conclusões
Compare as curvas TD e MD em vez de se basear em um único valor de encolhimento máximo.
Confirme a retração na temperatura e tempo de permanência reais do túnel.
Avaliar em conjunto a geometria da garrafa e a distorção da obra de arte.
e qualificar um rolo de amostra na linha de produção pretendida antes de se comprometer com o volume de produção.
Núcleo Técnico: O que a Curva de Encolhimento TD/MD Revela
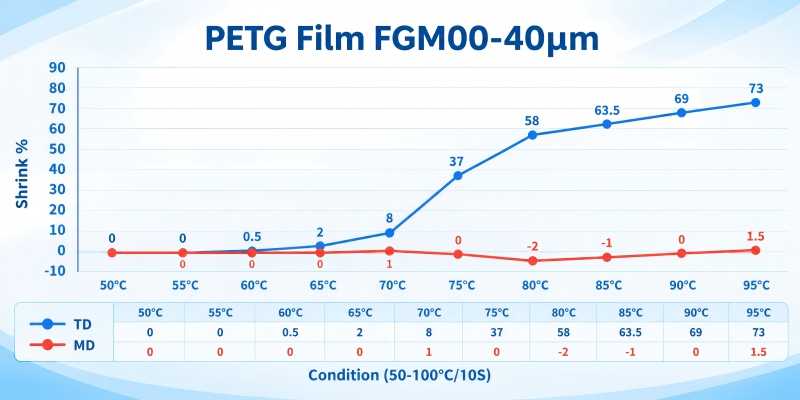
Uma curva de encolhimento representa a porcentagem de contração dimensional em função da temperatura sob condições de teste definidas. TD significa direção transversal, ao longo da bobina; MD significa direção da máquina, ao longo da bobina. Para aplicações de mangas termoencolhíveis, o encolhimento TD geralmente é o principal fator determinante do ajuste circunferencial ao redor da embalagem, enquanto o encolhimento MD afeta a altura da manga, o alinhamento superior e inferior e a posição da arte gráfica em relação às características da garrafa. O resultado exato depende de como a manga é cortada, orientada, costurada e aplicada.
A retração livre é geralmente calculada como a redução percentual em uma amostra marcada após exposição a uma temperatura específica por um período determinado. Como os métodos de teste, as dimensões da amostra, o meio de aquecimento e o tempo de exposição afetam o resultado, os valores de diferentes fornecedores não devem ser comparados, a menos que as condições de teste sejam equivalentes. Solicite o método de teste e a curva completa de temperatura, e não apenas um valor inicial como "retração de até 75%". A curva deve identificar a faixa de temperatura do teste e distinguir os resultados de temperatura de teste (TD) dos resultados de temperatura de medição (MD).
Três características merecem atenção especial. O início da contração é a faixa de temperatura na qual a contração mensurável começa. Se o filme começar a encolher muito cedo para a distribuição de calor da linha, ele pode se contrair antes que a manga se acomode na posição correta. A taxa de contração descreve a rapidez com que a contração aumenta com a elevação da temperatura. Uma curva acentuada pode ajudar a manga a se conformar rapidamente, mas pode resultar em uma janela operacional estreita se a temperatura do túnel ou o tempo de residência flutuarem. A contração máxima ou de platô indica a contração superior atingida sob as condições de teste especificadas; ela não mostra se o filme encolherá uniformemente em um recipiente real.
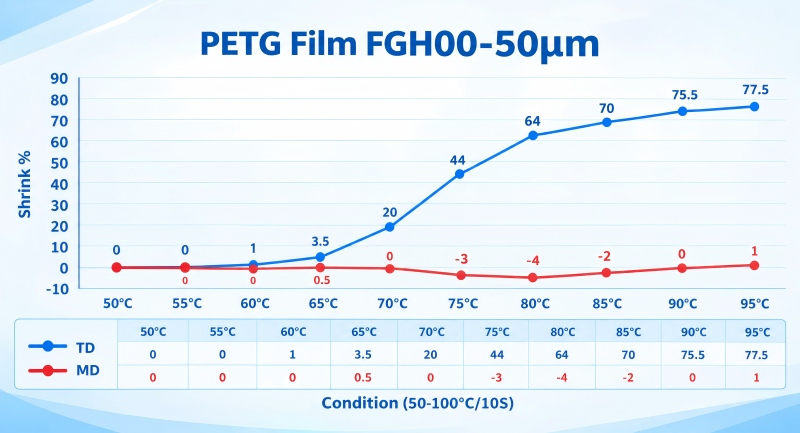
O PETG de alta retração é geralmente considerado quando uma embalagem precisa cobrir ombros pronunciados, cinturas, painéis rebaixados ou outros contornos complexos. O filme PETG de média retração pode ser adequado para embalagens com geometria menos exigente ou designs onde a contração controlada e a estabilidade gráfica são prioridades. O filme PETG de baixa retração pode ser relevante para formatos mais simples ou aplicações que exigem pouca alteração dimensional, mas sua adequação deve ser verificada em relação aos requisitos de cobertura. Essas categorias são descrições comerciais e não classificações universais com valores idênticos para todos os fabricantes.
O comportamento de encolhimento do filme também é influenciado pela espessura, histórico de orientação, armazenamento, condições de impressão e cura, qualidade da junção e perfil térmico do túnel de encolhimento. Portanto, uma curva TD/MD é uma ferramenta de seleção, não uma garantia. Ela deve ser interpretada em conjunto com as configurações do processo do convertedor e o perfil tridimensional da embalagem.
Aplicações e soluções: Compatibilidade do comportamento do filme com a embalagem.
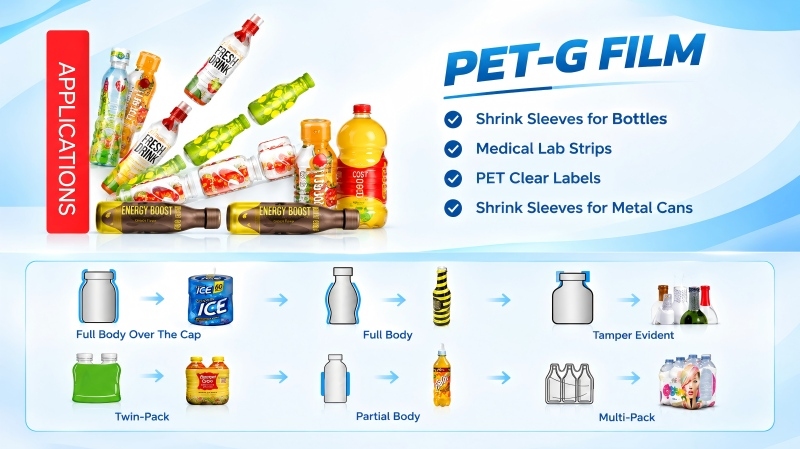
1. Capas protetoras que cobrem toda a extensão das garrafas de bebidas com formato anatômico.
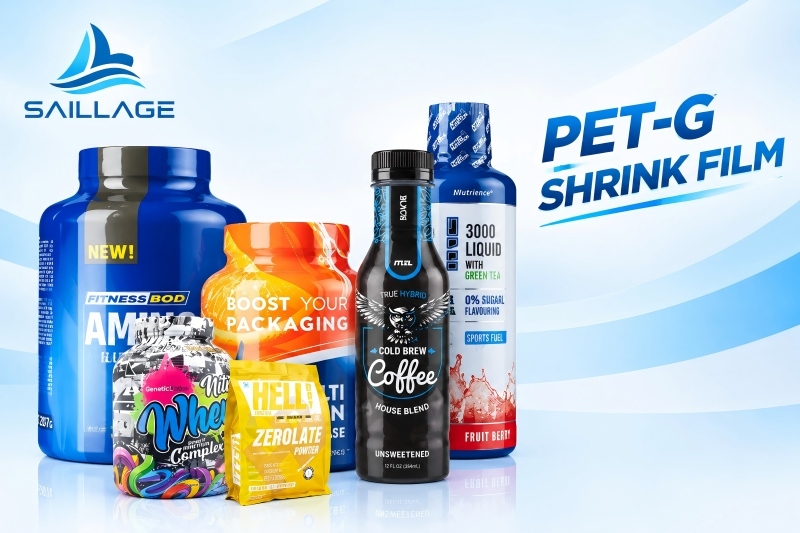
Para filmes PET-G destinados a rótulos termoencolhíveis de corpo inteiro, a questão crucial é se a manga consegue alcançar as seções mais estreitas e mais largas da garrafa sem criar dobras, pontes não encolhidas ou distorções gráficas inaceitáveis.Filme PETG de alta retração para rótulos de garrafas de bebidasVale a pena avaliar a resistência da embalagem quando ela apresenta ombros, cintura ou pegas moldadas pronunciadas. Compare a contração TD na temperatura efetiva do túnel com a maior alteração circunferencial exigida pela garrafa. Inspecione também a contração MD, pois a contração excessiva na altura pode deslocar a arte da embalagem da posição superior ou inferior pretendida.
Uma qualificação prática deve incluir garrafas com dimensões nominais e, quando relevante, com dimensões extremas fornecidas pelo fabricante. Execute o teste com a manga na velocidade normal da linha e, em seguida, teste nos limites inferior e superior esperados da faixa de operação. Registre as zonas do túnel, a velocidade da esteira, o posicionamento da manga, a temperatura da garrafa e os defeitos visíveis. Aumentar a temperatura do túnel para forçar uma má correspondência do filme pode resolver um problema em uma área, mas piorar a distorção em outra.
2. Garrafas de lados retos e geometrias mais simples
O filme PETG de média retração pode ser um ponto de partida eficiente para embalagens com laterais retas, ombros moderados ou designs com uma variação de circunferência relativamente pequena de cima para baixo. Um filme com um perfil de retração adequado e mais controlado pode reduzir a necessidade de operar o túnel de forma agressiva. Isso pode ajudar a manter o registro da arte e reduzir o risco de superaquecimento localizado, embora o resultado dependa do filme e da linha de produção específicos. Não escolha a média retração simplesmente porque a embalagem parece simples: bases rebaixadas, recursos de segurança e transições abruptas ainda podem criar zonas de retração complexas.
3. Embalagens para cosméticos e produtos de higiene pessoal
Filmes termoencolhíveis de PETG para embalagens de cosméticos e produtos de higiene pessoal frequentemente precisam se adaptar a ombros curvos, tampas decorativas, gargalos estreitos ou frascos assimétricos, preservando textos finos, blocos de cores e elementos gráficos da marca. Uma alta taxa de encolhimento pode ser necessária para contornos complexos, mas uma contração excessiva pode amplificar a distorção em logotipos circulares, linhas finas e textos pequenos. Antes da aprovação da arte final, o convertedor deve simular a distorção esperada e verificar a impressão do filme na embalagem real. O melhor filme não é necessariamente aquele com a maior porcentagem de encolhimento, mas sim aquele que oferece cobertura adequada e elementos gráficos aceitáveis dentro de uma janela de processo estável.
4. Aquisição de bobinas-mãe e controle de estoque
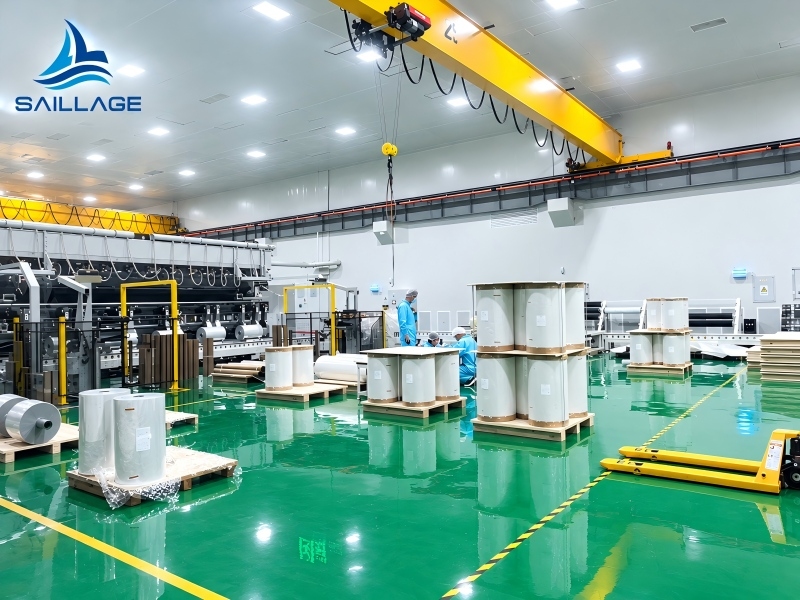
Um rolo master é um insumo de produção, portanto, as equipes de compras devem verificar mais do que apenas largura, espessura e preço. Solicite uma ficha técnica atualizada, registros de qualidade específicos do lote (quando disponíveis), curvas de encolhimento TD e MD, condições de processamento recomendadas e orientações de armazenamento. Confirme se os valores de encolhimento declarados são típicos ou especificações garantidas e se as condições de teste do fornecedor correspondem ao método de avaliação do convertedor. Para pedidos repetidos, defina a faixa aceitável para o comportamento de encolhimento e acorde sobre como as variações entre lotes serão avaliadas.
O manuseio no armazém é importante porque a condição dos rolos pode afetar as etapas subsequentes de conversão. Proteja os rolos contra contaminação, danos nas bordas, pressão excessiva e condições de temperatura ou umidade fora das recomendações do fornecedor. Permita que o material se adapte ao ambiente de produção quando aconselhado pelo fornecedor. Utilize o princípio FIFO (primeiro a entrar, primeiro a sair) sempre que possível e mantenha a identificação dos rolos e a rastreabilidade dos lotes para que os defeitos possam ser vinculados a um lote específico. As orientações de armazenamento devem ser obtidas na documentação do próprio fornecedor, e não em uma regra genérica de temperatura.
5. Compare uma abordagem de seleção convencional com a seleção guiada por curvas.
A tabela abaixo compara uma abordagem comum de compras orientada por especificações com uma abordagem de qualificação orientada por curvas. Os benefícios são metas de processo, não melhorias numéricas garantidas; os resultados devem ser confirmados por meio de testes em linha, pois o design da garrafa, a impressão, a configuração do túnel e a velocidade da linha variam.
Seleção tradicional versus seleção orientada por curvas
| Dimensão de seleção | Abordagem orientada por especificações | Recomendação baseada em curvas |
|---|---|---|
| Critério de seleção primária | Escolha entre etiqueta com alta ou média resistência ao encolhimento e preço. | Analise as curvas TD e MD nas temperaturas relevantes e nas condições de teste especificadas. |
| Geometria da garrafa | Use uma categoria ampla, como frasco de bebida ou frasco de cosmético. | Mapeie a circunferência máxima/mínima da garrafa, os ombros, a cintura, a base e o gargalo. |
| Configuração do túnel | Ajuste a temperatura até que os defeitos visíveis diminuam. | Qualifique o filme em velocidade normal e dentro de limites realistas da janela de operação. |
| Arte e registro | Aprovar a arte impressa antes da validação completa da linha de produção. | Verifique a distorção gráfica e o movimento MD no contêiner real. |
| Comparação de fornecedores | Compare os valores máximos de redução do título | Comparar métodos de teste equivalentes, início da contração, inclinação da curva e comportamento do platô. |
| Qualidade e repetibilidade | Verifique cada entrega, principalmente quanto às dimensões e à aparência. | Defina faixas de aceitação de encolhimento acordadas, retenha os dados do lote e investigue as mudanças de tendência. |
Lista de verificação para seleção prática
Utilize a seguinte lista de verificação antes de aprovar para produção um rolo de filme PETG de alta retração, filme PETG de média retração ou filme PETG de baixa retração:
Defina a geometria da embalagem. Obtenha desenhos da embalagem ou medidas confiáveis. Identifique as circunferências máxima e mínima, o ângulo do ombro, a cintura, a transição da base, o gargalo e quaisquer reentrâncias.
Solicite a curva completa de retração TD/MD. Peça dados em múltiplas temperaturas, o método de teste, o tempo de exposição e esclarecimentos sobre se os valores são típicos ou limites de especificação.
Ajuste a demanda de encolhimento à capacidade do filme. Estime a alteração circunferencial necessária para a embalagem e avalie o desempenho do filme termodinâmico (TD) na temperatura real do processo. Verifique o encolhimento na direção da massa (MD) em relação à altura da manga, à posição da costura e ao registro da arte.
Analise todo o processo de conversão. Inclua impressão, cura da tinta, corte longitudinal, costura, aplicação da manga e aquecimento em túnel. O desempenho do filme depende exclusivamente dessas etapas do processo.
Realize um teste controlado na linha de produção. Mantenha um registro das configurações da zona do túnel, velocidade da linha, tipo de garrafa, dimensões da camisa e defeitos observados. Altere uma variável por vez, sempre que possível, para que a causa da melhoria ou da falha permaneça clara.
Estabeleça os critérios de aceitação com o fornecedor. Defina as dimensões críticas, as faixas de encolhimento, os requisitos de aparência, a identificação do rolo, a frequência de amostragem e o procedimento para lidar com lotes não conformes.
Aprovar a produção dentro de limites realistas. Um filme que funciona apenas em uma configuração específica pode ser arriscado para uma linha de produção de alto volume. Verificar o desempenho na faixa esperada de velocidade da linha, condições ambientais e variação de recipientes.
Perguntas frequentes: dúvidas comuns de compradores e convertedores
O filme PETG de alta retração é sempre a melhor opção para rótulos de corpo inteiro?
Não. Uma alta taxa de retração é útil quando a embalagem precisa seguir contornos acentuados, mas um valor máximo mais alto por si só não garante uma cobertura uniforme. O formato da curva, a retração MD, a distorção da arte, o controle do túnel e a geometria da embalagem são fatores importantes. É fundamental qualificar o filme para a embalagem desejada.
Posso comparar diretamente as porcentagens de encolhimento de dois fornecedores?
Somente quando as condições e os métodos de teste forem comparáveis. Temperatura, tempo de exposição, preparação da amostra e meio de teste podem alterar o resultado. Solicite as curvas TD/MD completas e os detalhes do teste, em vez de comparar apenas um valor de retração máxima.
O que devo verificar se a capa estiver enrugada perto da base da garrafa?
Verifique se o filme não se ajusta à geometria da base, se as dimensões da manga e a qualidade da costura são consistentes e se a distribuição de calor ou o tempo de residência são irregulares. Analise o comportamento TD e MD e inspecione o defeito em mais de uma configuração do túnel antes de alterar várias variáveis simultaneamente.
O departamento de compras deve priorizar a porcentagem de redução de perdas ou o preço por quilograma?
Nenhum dos dois deve ser considerado isoladamente. Compare o custo das camisas utilizáveis, a velocidade da linha, o desperdício inicial, a taxa de defeitos e a consistência entre lotes. Um rolo de menor preço pode se tornar mais caro se exigir uma janela de processo estreita ou gerar mais rejeitos. Confirme a viabilidade econômica com um teste controlado.
Conclusão e Guia de Ação B2B
A escolha entre filme PETG de alta e média retração é uma decisão de engenharia de embalagem, não uma solução de compra baseada apenas na etiqueta. A retração transversal (TD) ajuda a determinar a conformidade circunferencial, enquanto a retração média (MD) afeta a altura da manga e o registro. O início da retração, a inclinação da curva e o comportamento do platô devem ser analisados em conjunto com a geometria da garrafa, os requisitos da arte final e as condições do túnel de impressão. Para uma produção repetível, utilize dados de teste comparáveis, experimente o filme na linha de produção pretendida e defina critérios de aceitação mensuráveis com o fornecedor.
Antes de fazer um pedido de bobina-matriz, compartilhe o desenho do contêiner, as dimensões da manga desejada, a velocidade da linha, o perfil do túnel e os requisitos da aplicação com sua equipe.fornecedor de filme PETGou engenheiro de processos. Solicite as curvas de encolhimento TDS e TD/MD atuais e, em seguida, providencie um teste com rolo de amostra. Isso fornece às equipes de compras, conversão e P&D uma base técnica comum para selecionar um filme adequado à embalagem e ao processo de produção.
contato
Telefone: 86 17706217416
Adicionar: Edifício L2A, No. 520, Lane 1588, Zhuguang Road, Hongqiao World Center, Distrito de Qingpu, Xangai, China
Siga-nos: