 InglêsEN
 FrancêsFR
 AlemãoDE
 PortuguêsPT
 EspanholES
 russoRU
 japonêsJA
 coreanoKO
 árabeAR
 gregoEL
 turcoTR
 italianoIT
 polonêsPL
 hindiHI
 中国CN
.webp)
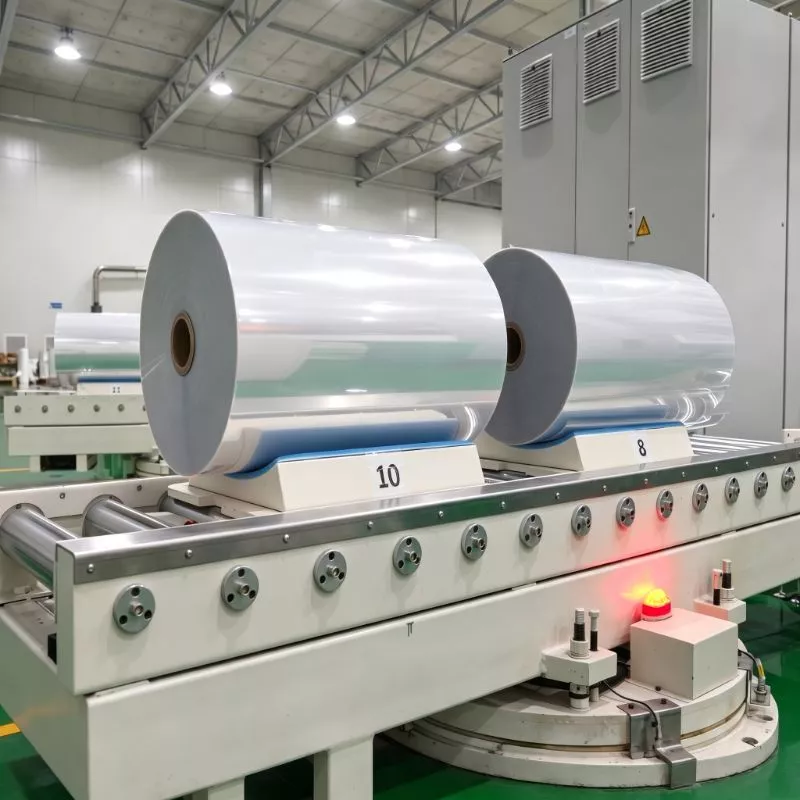
Como as propriedades de barreira do filme BOPP são testadas: OTR, WVTR e o que os números significam.
1. Introdução
O desempenho de barreira é frequentemente tratado como um simples número na ficha técnica de um filme, mas os resultados de OTR e WVTR podem ser enganosos quando as condições de teste, a estrutura do filme e os requisitos de uso final não são considerados em conjunto. Para compradores de filmes de barreira BOPP, filmes BOPP metalizados, filmes BOPP metalizados a vácuo ou filmes VMOPP, a questão importante não é simplesmente se um filme tem uma taxa de transmissão de oxigênio ou vapor de água "baixa". A questão é se o desempenho de barreira medido é adequado para a estrutura da embalagem, a sensibilidade do produto, o ambiente de armazenamento e o processo de conversão.
Isso é importante porque um filme BOPP transparente, um filme BOPP metalizado e um filme BOPP de alta barreira podem ter comportamentos de transporte muito diferentes. Metalização, revestimento, camadas de selante, defeitos e laminação podem alterar a barreira final da embalagem.
Principais conclusões
O OTR mede a transmissão de oxigênio, enquanto o WVTR mede a transmissão de vapor de água. Eles descrevem mecanismos de permeação diferentes.
A temperatura de teste, a umidade relativa, a espessura do filme e o condicionamento da amostra podem afetar significativamente os resultados relatados.
As estruturas metalizadas geralmente oferecem uma barreira muito maior do que o BOPP sem revestimento, mas a barreira é influenciada pelo revestimento ou pela integridade da camada metálica.
As decisões de aquisição devem comparar dados medidos em condições equivalentes e, para embalagens críticas, verificar a estrutura final completa, em vez de se basear apenas em uma única camada de filme.
2. Núcleo Técnico: Como funcionam os sistemas OTR e WVTR
O BOPP é um filme de polipropileno biaxialmente orientado. Sua estrutura molecular e orientação proporcionam resistência mecânica e estabilidade dimensional úteis, mas o filme de polipropileno convencional não é uma barreira absoluta a gases ou vapor de água. As moléculas podem se dissolver na superfície do polímero e difundir-se através do filme, produzindo transmissão mensurável.
A OTR, ou Taxa de Transmissão de Oxigênio, quantifica a quantidade de oxigênio que passa através de uma área definida do filme durante um período determinado, sob condições de teste específicas. O resultado é geralmente expresso em uma unidade como cm³/m²/dia. Uma OTR mais baixa significa que menos oxigênio permeia a amostra sob as condições especificadas.
A WVTR, ou Taxa de Transmissão de Vapor de Água, mede a passagem de vapor de água através da amostra. Geralmente é expressa em g/m²/dia. Uma WVTR mais baixa indica maior resistência à transmissão de vapor de água sob as condições de teste especificadas.
O valor apresentado não é uma constante universal intrínseca. A permeação é afetada pela temperatura, umidade, diferença de pressão, espessura do filme, cristalinidade, orientação e presença de revestimentos ou metalização. Por isso, duas fichas técnicas não devem ser comparadas diretamente, a menos que suas condições de teste sejam comparáveis.
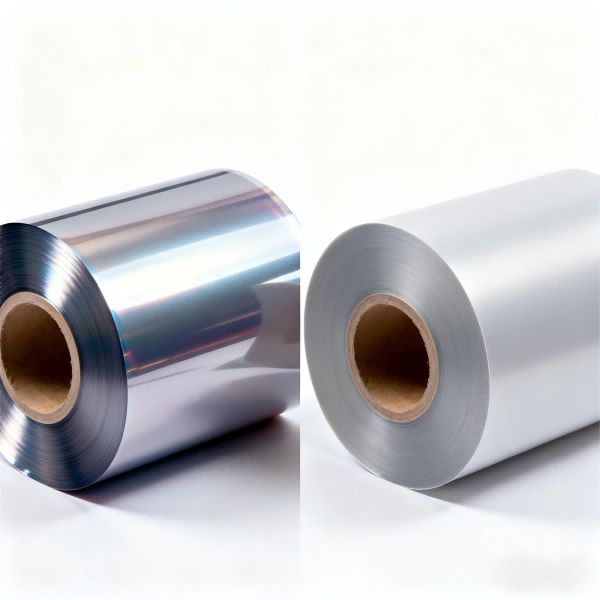
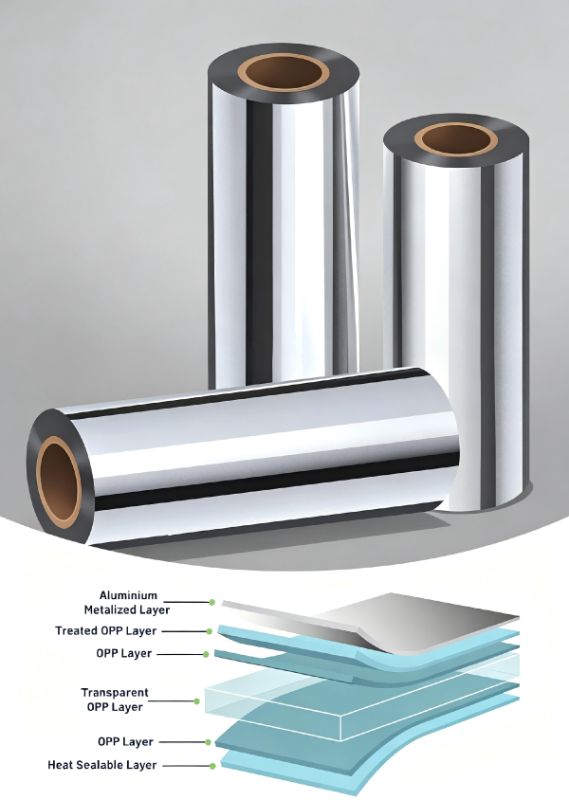
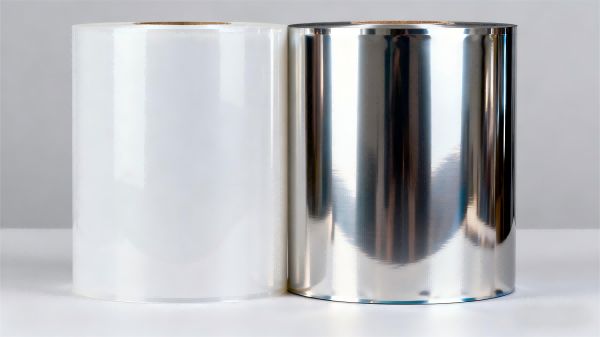
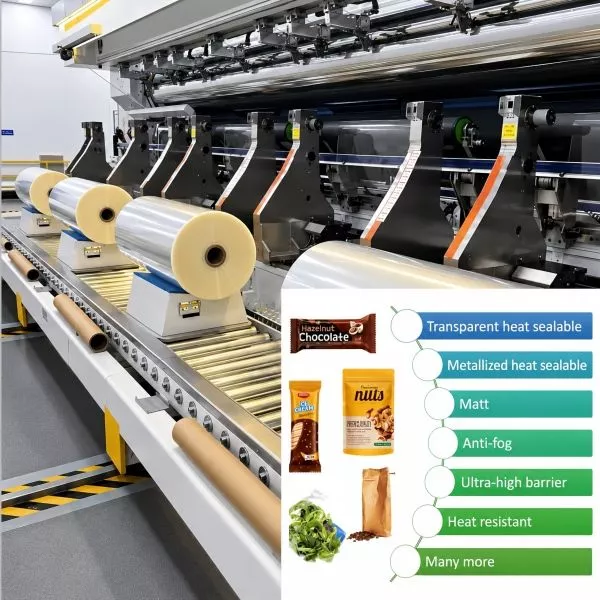
Para filmes BOPP metalizados, uma fina camada de alumínio cria um caminho mais tortuoso e menos permeável para oxigênio e umidade. O filme BOPP metalizado a vácuo, frequentemente abreviado como filme VMOPP, ocupa, portanto, uma posição importante em embalagens flexíveis. No entanto, a qualidade da metalização é crucial. Furos, arranhões, baixa adesão, fissuras por flexão e danos por conversão podem reduzir a eficácia da barreira.
Um filme BOPP de alta barreira também pode utilizar revestimentos adicionais, camadas de selante ou estruturas multicamadas. O VMOPP selável de barreira ultra-alta pode combinar barreira aprimorada com uma superfície termoselável, mas a embalagem final ainda depende da integridade da selagem, da continuidade do revestimento e das condições de conversão.
O princípio fundamental da engenharia é comparar os dados de barreira sob condições de teste equivalentes e, em seguida, validar a estrutura completa do pacote.
3. Aplicação e Soluções
3.1 Como interpretar os resultados dos testes OTR e WVTR
A ficha técnica de um filme deve ser interpretada como um resultado de teste, e não como uma garantia universal de desempenho. Antes de comparar diferentes tipos de BOPP, registre o método de teste ou o instrumento utilizado, a temperatura, a umidade relativa, a espessura da amostra e se o resultado se aplica apenas ao filme ou a uma estrutura revestida/metalizada.
Compare os valores de OTR somente quando a temperatura e a umidade do teste forem comparáveis.
Compare o WVTR em condições de umidade equivalentes, pois a permeação de vapor de água depende fortemente da umidade.
Confirme se o valor apresentado representa uma única camada de película ou um laminado completo.
Verifique a espessura nominal e a construção da película, pois o desempenho da barreira pode variar conforme a espessura.
Solicite dados de repetibilidade ou de produção representativos quando a barreira for uma especificação crítica.
Uma baixa taxa de transmissão de oxigênio (OTR) não significa automaticamente uma baixa taxa de transmissão de vapor de água (WVTR). O oxigênio e o vapor de água interagem de forma diferente com estruturas poliméricas e metalizadas, portanto, os engenheiros de embalagens devem definir o mecanismo de falha real do produto embalado antes de selecionar o filme.
3.2 Por que os filmes BOPP metalizados proporcionam maior barreira
BOPP metalizadoÉ amplamente utilizado quando uma estrutura de embalagem necessita de maior proteção contra oxigênio, umidade e luz, mantendo as vantagens de processamento de um filme orientado fino. A metalização deposita uma camada muito fina de alumínio na superfície do filme, criando um caminho substancialmente menos permeável do que o polímero sozinho.
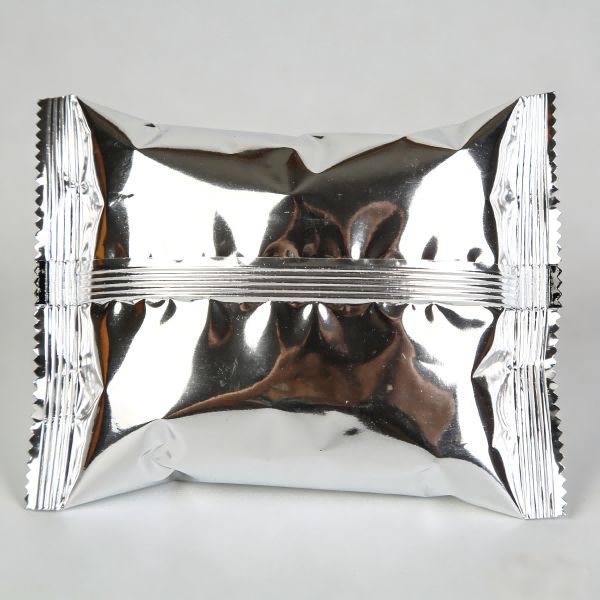
Para filmes BOPP metalizados destinados a embalagens de snacks, a camada de barreira pode ajudar a proteger produtos sensíveis ao oxigênio ou à umidade. O resultado prático depende da cobertura da metalização e de como o filme é manuseado durante o corte, a laminação e a conversão em sachês.
Inspecionar a uniformidade da metalização e o aspecto óptico.
Controle a tensão e o manuseio da bobina para minimizar arranhões e danos por flexão.
Avaliar a adesão do metal antes e depois da laminação.
Considere o efeito da impressão, da laminação adesiva e da formação da embalagem na retenção da barreira.
Para embalagens de alta barreira, teste o laminado finalizado em vez de presumir que a camada individual de VMOPP manterá seu valor original de laboratório.
Portanto, o filme metalizado de alta barreira BOPP é melhor avaliado como parte de uma construção. O tipo de filme, a camada metálica, o adesivo, o selante e o processo de conversão determinam coletivamente o desempenho da embalagem.
3.3 Seleção de filmes de embalagem BOPP de alta barreira por uso final
Um distribuidor de filmes BOPP ou um fabricante de embalagens BOPP deve começar considerando a sensibilidade do produto, em vez de usar um rótulo genérico de "alta barreira".
Para salgadinhos secos, doces e produtos similares, o controle da umidade e do oxigênio pode influenciar a vida útil, a textura e a retenção do sabor. O filme OPP metalizado para embalagens pode ser considerado quando se exige maior barreira e proteção contra a luz.
Para produtos que requerem selagem térmica, umVMOPP selável de barreira ultra-altaA estrutura pode ser relevante porque combina uma camada de barreira com uma superfície selável. O selante deve, no entanto, proporcionar a temperatura de início de selagem, a resistência da selagem e o desempenho de aderência a quente necessários para a máquina de embalagem em questão.
Para aplicações mais exigentes, umFilmes de embalagem BOPP de alta barreiraA especificação deve definir os valores de barreira desejados, o desempenho da vedação, a estrutura do laminado e as condições de armazenamento, em vez de se basear apenas na terminologia.
Defina a sensibilidade do produto ao oxigênio e à umidade.
Estabelecer o prazo de validade esperado e o ambiente de distribuição.
Determine se também é necessária proteção contra a luz.
Selecione BOPP transparente, BOPP metalizado ou uma estrutura revestida/multicamadas de acordo com o objetivo de barreira específico.
Validar a barreira após a impressão, laminação e conversão da embalagem.
3.4 Testando a barreira após a conversão
Um erro frequente no processo de aquisição é aprovar um filme utilizando a taxa de transmissão de vapor de água (OTR ou WVTR) do rolo recebido, sem nunca verificar a laminação final. A conversão pode introduzir riscos, dobras, furos, fissuras por flexão, laminação deficiente ou defeitos de selagem que comprometem o desempenho da embalagem.
Um convertedor de filme BOPP deve, portanto, estabelecer uma sequência de qualificação que inclua inspeção do filme recebido, inspeção de metalização ou revestimento, quando aplicável, laminação, cura, formação de embalagens e teste final de barreira.
Teste o filme recebido de acordo com as especificações acordadas.
Inspecione a superfície metalizada ou revestida em busca de defeitos.
Produza um laminado representativo utilizando configurações de produção comercial.
Condicione a estrutura finalizada antes dos testes comparativos de barreira, quando exigido pelo método selecionado.
Compare a estrutura finalizada com o filme recebido e investigue qualquer deterioração significativa.
Combine testes de barreira com verificações de resistência da vedação e integridade da embalagem.
Essa abordagem ajuda a distinguir um problema relacionado ao material do filme de um problema de conversão. Além disso, fornece aos gerentes de categoria e aos gerentes de compras um registro de qualificação de fornecedores mais útil.
3.5 Comparação de Testes de Barreira e Lógica de Aquisição
| Fator | BOPP convencional sem revestimento | Abordagem recomendada para a seleção de barreiras | Por que isso importa |
|---|---|---|---|
| Meta de barreira | Barreira polimérica geral | Defina as metas de OTR e WVTR para o produto. | Impede a compra por meio de terminologia vaga de "alta barreira". |
| Comparação de testes | Os valores da folha de dados podem usar condições diferentes. | Compare a temperatura, a umidade e a espessura equivalentes. | Evita comparações enganosas entre fornecedores. |
| Construção | Camada única de BOPP | Selecione a construção revestida/metalizada/multicamadas quando necessário. | A barreira muitas vezes depende da estrutura completa. |
| impacto de conversão | Resultado do filme recebido apenas | Realizar novo teste após impressão, laminação e confecção de embalagens. | Detecta danos ou perda de barreira. |
| Lógica de aquisição | Preço e bitola nominal | Barreira selagem desempenho do processo custo | Reduz o risco total da embalagem |
3.6 Fluxo de trabalho prático para seleção de películas de barreira
Para qualificação comercial, a sequência prática é a seguinte:
Defina o produto embalado, o objetivo de prazo de validade e o ambiente de distribuição esperado.
Defina requisitos separados para OTR e WVTR em vez de usar uma única especificação genérica de barreira.
Especifique as condições de teste de referência e as unidades de relatório necessárias.
Decida se o BOPP transparente, os filmes de BOPP metalizados, o filme de BOPP metalizado a vácuo ou uma construção multicamadas de maior barreira são os mais adequados.
Solicite amostras representativas do produto final em vez de se basear apenas em material de marketing.
Teste o material antes e depois das principais etapas de conversão.
Analise o desempenho da vedação, a adesão do laminado e a integridade da embalagem, juntamente com as taxas de transmissão de oxigênio (OTR) e vapor de água (WVTR).
Mantenha as especificações aprovadas vinculadas a uma construção, espessura e método de teste definidos.
Para distribuidores e equipes de compras, a comparação entre fornecedores deve utilizar um modelo técnico comum. Um filme com um OTR (transparência óptica) declarado menor não é necessariamente a melhor escolha comercial se suas condições de teste forem menos exigentes, sua estabilidade de conversão for inferior ou seu preço e rendimento tornarem a embalagem final menos eficiente.
4. Perguntas Frequentes
Qual a diferença entre OTR e WVTR?
O OTR mede a transmissão de oxigênio através de um filme sob condições específicas, enquanto o WVTR mede a transmissão de vapor de água. Eles abordam diferentes mecanismos de permeação e devem ser especificados separadamente para aplicações de embalagem.
Um OTR mais baixo significa sempre uma película de barreira BOPP melhor?
Não. Um OTR mais baixo indica menor transmissão de oxigênio nas condições de teste especificadas, mas a embalagem também pode exigir barreira contra umidade, proteção contra luz, vedação e durabilidade mecânica. As condições de teste também devem ser comparáveis.
Por que o BOPP metalizado pode perder a barreira após a conversão?
A metalização pode ser afetada por riscos, fissuras de flexão, poros, defeitos de laminação ou danos mecânicos. O laminado acabado deve ser testado quando o desempenho da barreira for crítico.
Devo comparar diretamente os números OTR e WVTR dos fornecedores?
Somente quando as condições de teste, a construção da amostra e a base de relatório forem comparáveis. Solicite aos fornecedores que informem o método de teste, a temperatura, a umidade, a espessura e se o resultado se refere a um filme único ou a um laminado.
5. Conclusão e Guia de Ação B2B
A seleção da barreira deve ser orientada por requisitos mensuráveis da embalagem, e não apenas por rótulos como "alta barreira". As taxas de transmissão de oxigênio (OTR) e de vapor de água (WVTR) fornecem duas perspectivas essenciais, porém distintas, da transmissão de gases e umidade. Para filmes BOPP metalizados, filmes BOPP metalizados a vácuo e filmes VMOPP, a qualidade da metalização e a integridade da conversão são tão importantes quanto o resultado inicial em laboratório.
Para distribuidores, convertedores e fabricantes de embalagens flexíveis de filmes BOPP, o próximo passo prático é estabelecer uma especificação de teste comum e comparar amostras representativas em condições equivalentes. Quando um filme BOPP de alta barreira estiver sendo considerado para uma aplicação exigente, solicite dados técnicos, amostras de produção e um teste com o laminado finalizado antes da aprovação comercial.
Notícias e eventos
saber mais-
 Blog
Comunicado de imprensa 30 de setembro de 2026
Como escolher um filme BOPP para etiquetas de acordo com seu processo de impressão: comparação entre flexografia, jato de tinta UV, HP Indigo e offset.
Compare os requisitos de filme BOPP para etiquetas em impressão flexográfica, jato de tinta UV, HP Indigo e offset, incluindo revestimentos, adesão, energia superficial e conversão. -
 Blog
Comunicado de imprensa 30 de setembro de 2026
Filme termoencolhível vs. sobremoldagem BOPP | Guia de Filmes para Embalagem
Compare o filme termoencolhível, o filme de sobreembalagem BOPP e o filme de manga PETG para caixas, cosméticos e embalagens múltiplas em termos de comportamento de encolhimento, aparência, selagem e custo total. -
 Blog
Comunicado de imprensa 30 de setembro de 2026
Revestimentos de filme BOPP explicados: acrílico, PVDC, termosselagem e acabamento superior.
Compare os filmes de acrílico, PVdC, BOPP com selagem térmica e com revestimento superior em termos de imprimibilidade, desempenho de barreira, comportamento de selagem e requisitos de conversão.
contato
Telefone: 86 17706217416
Adicionar: Edifício L2A, No. 520, Lane 1588, Zhuguang Road, Hongqiao World Center, Distrito de Qingpu, Xangai, China
Siga-nos: