 InglêsEN
 FrancêsFR
 AlemãoDE
 PortuguêsPT
 EspanholES
 russoRU
 japonêsJA
 coreanoKO
 árabeAR
 gregoEL
 turcoTR
 italianoIT
 polonêsPL
 hindiHI
 中国CN
.webp)
Filme base termoencolhível PETG para impressão: lista de verificação para testes de superfície e adesão de tinta
Introdução
Um defeito de impressão em um rótulo termoencolhível de PETG nem sempre é causado pela tinta ou pelas configurações da impressora. Má molhabilidade, condição inconsistente da superfície, contaminação e fraca adesão da tinta podem levar a manchas, arranhões, bloqueio ou perda de tinta durante o corte, a costura e a aplicação do rótulo. Antes de aprovar a impressão do filme base termoencolhível de PETG para produção, os convertedores devem verificar a superfície do filme e o sistema de tinta em conjunto, sob condições de processo representativas.
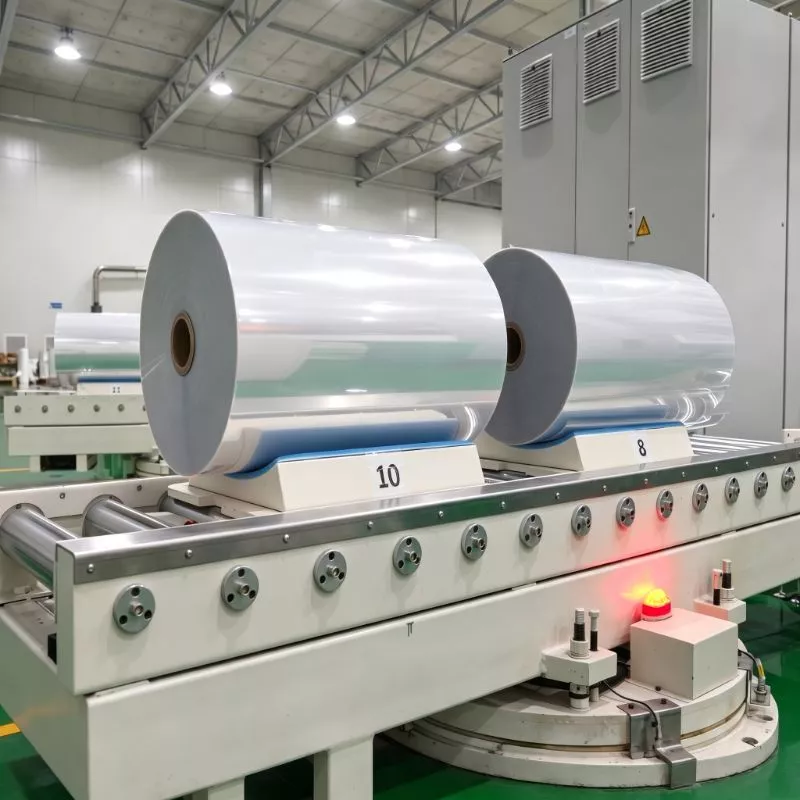
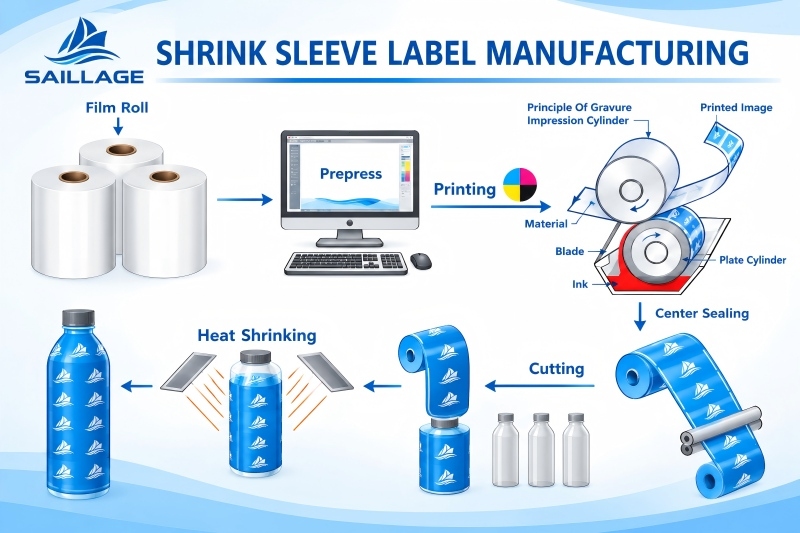
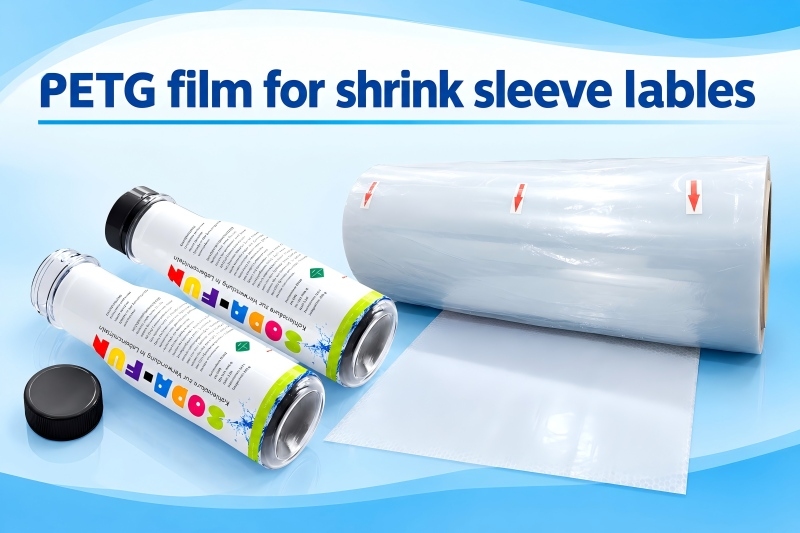
Filme PETG para revestimento termoencolhívelAo ser aquecido, o filme PETG se contrai, permitindo que a embalagem impressa se ajuste ao formato do recipiente. Essa resposta térmica torna a qualificação da impressão um processo exigente: a camada de tinta deve permanecer visualmente consistente e adequadamente aderida durante a conversão e o encolhimento. O filme termoencolhível transparente de PETG também facilita a visualização de névoa, riscos, furos e cobertura irregular de tinta. Um teste bem-sucedido requer mais do que uma simples verificação visual logo após a impressão.
Principais conclusões
Inspecione o filme antes de imprimir.
Confirmar o estado da superfície utilizando um método previamente acordado.
Verificar a compatibilidade da tinta e o processo de secagem ou cura.
teste de adesão após um período de condicionamento definido
e avaliar a impressão da capa após a costura e a simulação de encolhimento. Os limites de aceitação devem ser acordados entre o fornecedor do filme, o fornecedor da tinta e o convertedor, em vez de serem considerados universais.
Núcleo técnico: Condição da superfície, molhabilidade e adesão da tinta
A energia superficial descreve a facilidade com que um líquido molha uma superfície sólida. Na impressão em filme, é comumente expressa em dinas por centímetro; mN/m é numericamente equivalente para a tensão superficial. Se a superfície do filme não for suficientemente molhável para a tinta escolhida, a tinta pode retrair, formar gotas irregulares ou produzir uma cobertura deficiente. A energia superficial por si só não garante a adesão: a química da superfície, o aglutinante da tinta, o sistema solvente ou aquoso, as condições de secagem e a deterioração do tratamento também influenciam o resultado final.
O tratamento de superfície, geralmente o tratamento corona, utiliza uma descarga elétrica para modificar a química da superfície e melhorar a molhabilidade. O nível de tratamento pode diminuir durante o armazenamento, enquanto a contaminação por manuseio, aditivos deslizantes, óleos ou poeira pode afetar o resultado. Um teste de resistência de adesão (teste de dinamômetro) é uma ferramenta útil de triagem, mas não mede diretamente a força de adesão. Siga o método, o local de teste e as orientações de manuseio do fornecedor e evite tocar a superfície impressa com as mãos desprotegidas.
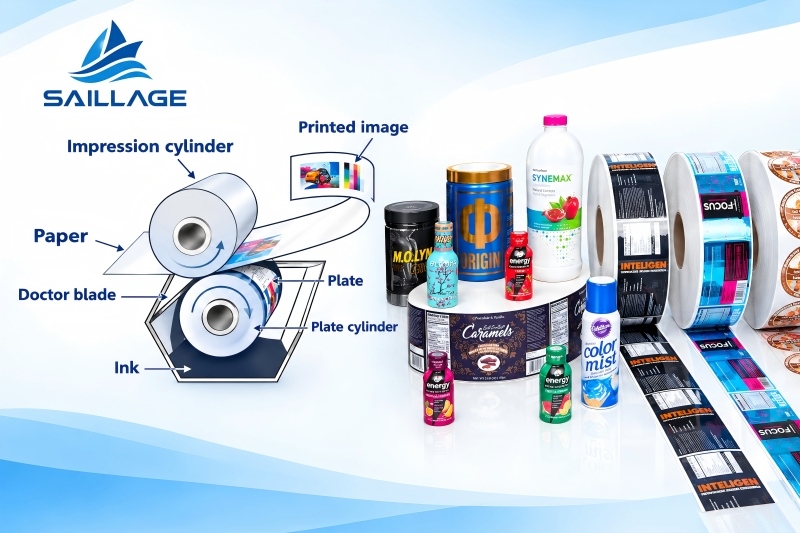
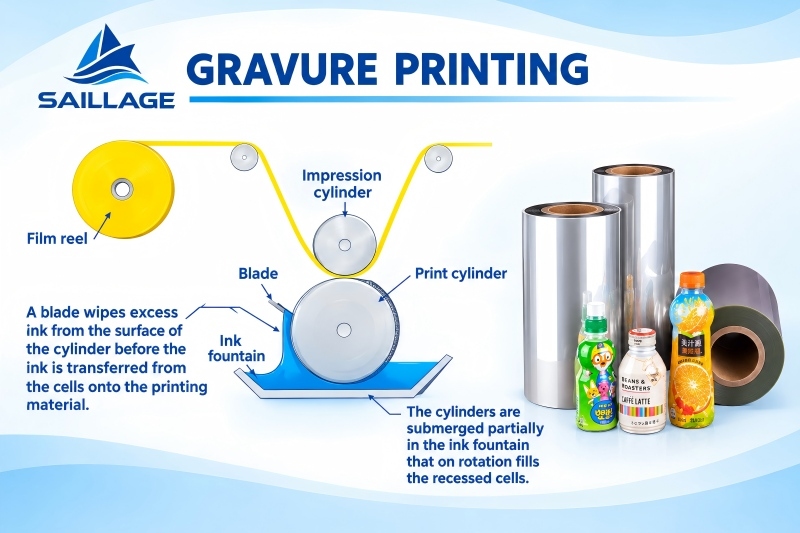
Na impressão em rotogravura, a tinta é transferida das células gravadas nos cilindros para a bobina em movimento. A condição da superfície do filme PETG para impressão em rotogravura afeta a transferência e a molhagem da tinta, enquanto a velocidade da impressora, a viscosidade, a geometria das células, a impressão, o equilíbrio do solvente e a capacidade de secagem afetam a formação da impressão. Um filme que apresenta bom desempenho com um sistema de tinta ou configuração de impressora pode não se comportar da mesma forma com outro. A qualificação deve utilizar a tinta pretendida, condições representativas dos cilindros, velocidade da impressora e perfil de secagem.
O desempenho de adesão da tinta em filmes termoencolhíveis de PETG deve ser avaliado após a impressão e etapas subsequentes relevantes. A adesão pode ser afetada por secagem incompleta, incompatibilidade química da tinta, solvente residual, sequência de sobreimpressão, contaminação e tensão durante o encolhimento. Se a tinta permanecer macia após o rebobinamento, pode ocorrer bloqueio devido ao contato entre as camadas adjacentes. A adesão marginal pode não se tornar evidente até o corte, a costura, o manuseio da garrafa ou a exposição ao túnel de encolhimento.
Filme PETG de alta retraçãoPode ocorrer uma alteração dimensional substancial durante o encolhimento. A distorção da arte não é o mesmo que falha de adesão da tinta, portanto, o teste deve avaliá-las separadamente. O comportamento de encolhimento do filme, a flexibilidade da tinta, o design da impressão e as condições do túnel devem ser considerados em conjunto. Um resultado de impressão estável requer uma superfície adequada, tinta compatível, secagem ou cura adequada e um processo de conversão controlado.
Aplicação e Soluções: Um Plano de Teste Passo a Passo
1. Inspeção de filmes recebidos
Antes de instalar o rolo, verifique a qualidade, espessura, largura, identificação do rolo, número do lote e o estado da embalagem. Inspecione a bobina em busca de névoa, arranhões, manchas, riscos, rugas, danos nas bordas e contaminação. Confirme qual lado deve ser impresso e se o fornecedor especificou um lado tratado. Registre as anormalidades antes do início do teste.
2. Verifique as condições da superfície antes de imprimir.
Meça a molhabilidade da superfície usando o procedimento de teste de densidade acordado ou outro método aprovado pelo fornecedor. Registre o método de teste, a data, o número do rolo, o lado da bobina e o local da amostragem. Verifique mais de um local ao longo da bobina quando a uniformidade for importante. Não use uma única leitura de densidade como critério único de aceitação; compare-a com as recomendações do fornecedor e confirme o desempenho real da impressão.
Use luvas limpas e evite tocar na superfície de impressão.
Verifique o histórico de armazenamento do filme e o tempo decorrido desde o tratamento, quando disponíveis.
Se as leituras da superfície forem inconsistentes, segure a amostra e consulte o fornecedor antes de alterar as configurações da prensa.
3. Verificar a compatibilidade da tinta e as condições de impressão.
Utilize o sistema de tinta de produção pretendido, incluindo os aditivos especificados, a faixa de viscosidade e o equilíbrio de solvente ou água. Registre o lote de tinta, a viscosidade, a velocidade da impressora, os detalhes do cilindro, as configurações de impressão, as temperaturas da zona de secagem e a ventilação. Altere uma variável de cada vez durante a resolução de problemas. O calor excessivo pode afetar o manuseio da bobina ou o comportamento de encolhimento, enquanto a secagem insuficiente pode causar borrões, bloqueios ou má adesão após o rebobinamento.
4. Teste a aparência da impressão e a adesão.
Inspecione áreas sólidas, textos finos, gradientes, impressão reversa, sobreimpressões e regiões de alta cobertura. Procure por furos, manchas, retração de tinta, riscos, variação de cor e definição deficiente das bordas. Após a tinta secar ou curar pelo período acordado, realize o teste de adesão acordado, como um teste de fita adesiva controlado, quando apropriado. Defina o tipo de fita, a pressão de aplicação, o tempo de contato, o ângulo de remoção e o método de avaliação antes de comparar os resultados. Um teste de fita adesiva é comparativo e não deve ser tratado como um padrão universal, a menos que um método específico seja acordado.
5. Simular a conversão e o uso final.
Avalie a impressão após o corte, rebobinagem e costura. Verifique se há arranhões, bloqueios, transferência de tinta, rachaduras e danos ao redor da costura. Em seguida, encolha uma capa impressa no recipiente de destino ou em um formulário de teste representativo usando o perfil de túnel pretendido. Inspecione gráficos finos, limites de cores e áreas de alta cobertura em busca de rachaduras, descamação, distorção e perda de legibilidade. Distinga a distorção normal da arte da separação real da película de tinta.
6. Documentar e aprovar o ensaio clínico
Utilize um relatório escrito do teste para que os departamentos de compras, P&D, o fornecedor do filme e o fornecedor da tinta possam tomar decisões com base nas mesmas evidências. Registre a identidade da amostra, as condições do teste, as observações, as fotos, os desvios e os critérios de aprovação/reprovação. Se o teste falhar, identifique se a causa provável é a condição da superfície, a compatibilidade da tinta, a secagem, a contaminação ou a tensão aplicada posteriormente antes de solicitar uma alteração no material.
A comparação abaixo se concentra na qualidade da decisão e no controle do processo. Ela não afirma uma melhoria fixa na adesão ou no desperdício, pois os resultados dependem da qualidade do filme, do sistema de tinta, da prensa e do processo de encolhimento.
Plano de teste tradicional versus plano de ensaio controlado
| Área de avaliação | Cheque básico/tradicional | Ensaio controlado recomendado |
|---|---|---|
| Superfície do filme | Confie na aparência ou em uma leitura de dyne. | Inspecione o método de rolo e registro, o lado de impressão e os locais de amostragem. |
| Seleção de tinta | Suponha que a tinta existente se comporte da mesma maneira. | Qualifique o sistema de tinta pretendido e registre a viscosidade e as condições de impressão. |
| Secagem | Julgue apenas na saída de imprensa | Confirme a secagem ou cura e verifique o bloqueio após o rebobinamento e condicionamento. |
| Adesão | Use uma fita adesiva informal imediatamente após a impressão. | Defina o tempo de condicionamento, o método de aplicação da fita, a classificação e os critérios de aceitação com antecedência. |
| Uso final | Aprovar impressão antes da simulação de encolhimento | Inspecionar após o corte, a costura e a exposição representativa ao túnel de encolhimento. |
| Solução de problemas | Alterar várias configurações simultaneamente | Altere uma variável de cada vez e registre as evidências. |
Lista de verificação do ensaio clínico
☑ Confirme a qualidade correta do filme, o lado de impressão, o número do lote, a espessura e o estado do rolo.
☑ Registre o método de teste de energia superficial acordado, os resultados e os locais de amostragem.
☑ Utilize o sistema de tinta de produção e registre a viscosidade, a velocidade de impressão e as configurações de secagem.
☑ Inspecione a qualidade de impressão a seco e a úmido em áreas sólidas, com detalhes finos e alta cobertura.
☑ Teste a adesão após o período de secagem ou cura especificado, utilizando um método previamente acordado.
☑ Verifique bloqueios, arranhões e transferência de tinta após rebobinar e manusear.
☑ Inspecione a manga após a costura e a exposição representativa ao túnel de encolhimento.
☑ Guarde fotos e resultados; defina limites de aceitação antes da aprovação da produção.
Perguntas frequentes: dúvidas de conversores e compradores
Como posso verificar as propriedades de impressão do filme termoencolhível PETG?
Comece com a inspeção visual do material recebido e o teste de molhabilidade da superfície aprovado pelo fornecedor. Imprima com o sistema de tinta pretendido em condições representativas da impressora, avalie a aparência e a secagem, teste a adesão após o condicionamento e inspecione a manga após a costura e o encolhimento.
Um nível de dina mais alto significa sempre melhor adesão da tinta?
Não. Uma leitura de dina indica o comportamento de molhabilidade, não a resistência da ligação. A composição química da tinta, a contaminação, a uniformidade do tratamento, a secagem e a tensão a jusante também afetam a adesão. Confirme o desempenho com um teste de adesão e um teste de uso final.
Por que a tinta passa no teste inicial, mas descasca depois de encolher?
A tinta pode apresentar adesão marginal, cura inadequada, pouca flexibilidade ou incompatibilidade com a tensão de encolhimento. Verifique a superfície do filme, o sistema de tinta e o perfil de secagem e, em seguida, repita um teste de encolhimento controlado. Registre a adesão da impressão e a distorção da arte separadamente.
Um único tipo de filme PETG pode ser usado com todos os sistemas de tinta de rotogravura?
Não necessariamente. O desempenho depende das condições da superfície, do aglutinante da tinta e do sistema de solventes, das configurações da impressora, da capacidade de secagem e dos requisitos de encolhimento. Qualifique cada combinação pretendida antes da produção em larga escala.
Conclusão e Guia de Ação B2B
A impressão confiável de filmes base PETG para mangas termoencolhíveis depende de uma superfície verificada, tinta compatível, secagem controlada e adesão que resista à conversão e à aplicação do filme termoencolhível. Um teste de dinamômetro é útil para triagem, mas não substitui um teste completo de impressão e encolhimento. As condições documentadas ajudam as equipes a distinguir problemas relacionados ao filme de problemas com a tinta, a impressora ou o processo.
Antes de aprovar um novo tipo de filme ou fornecedor, solicite a ficha técnica atualizada, as condições recomendadas para a superfície de impressão e as orientações de manuseio. Compartilhe com o fornecedor do filme as informações sobre seu sistema de tinta, condições de rotogravura, perfil de encolhimento desejado e embalagem de uso final. Um teste conjunto com amostras e critérios de aceitação acordados pode reduzir a incerteza antes de um pedido em escala de produção.
Notícias e eventos
saber mais-
 Notícias
Comunicado de imprensa 24 de outubro de 2026
De Istambul para o mundo: a Saillage se prepara para as feiras globais de impressão em 2027.
A Saillage divulga seus planos de exposição para 2027: Impressions Expo Long Beach, APPP EXPO Shanghai e FESPA Global Print Expo. -
 Blog
Comunicado de imprensa 24 de outubro de 2026
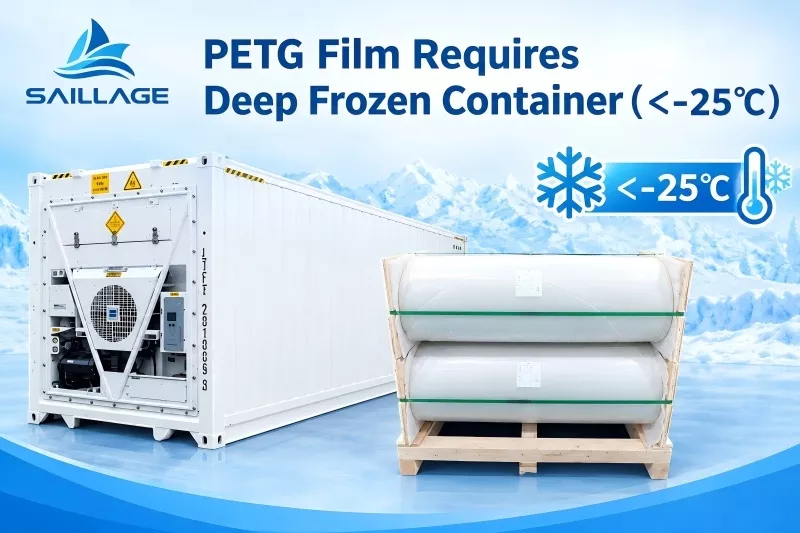
Como armazenar e enviar rolos-mestre de filme termoencolhível PETG: como evitar encolhimento prematuro e danos ao rolo.
Aprenda como armazenar, embalar e enviar bobinas master de filme termoencolhível PETG para evitar encolhimento prematuro, danos nas bordas, núcleos amassados e defeitos relacionados ao transporte. -
 Blog
Comunicado de imprensa 24 de outubro de 2026
Filme DTF fosco de face única versus dupla face: como selecionar o filme certo para um desempenho de impressão estável.
Compare filmes DTF foscos de face única e dupla face em termos de estrutura de revestimento, estabilidade de alimentação, controle de estática, desempenho de impressão e seleção de fornecedores.
contato
Telefone: 86 17706217416
Adicionar: Edifício L2A, No. 520, Lane 1588, Zhuguang Road, Hongqiao World Center, Distrito de Qingpu, Xangai, China
Siga-nos: